2026-10-16 阅读数:0
高端刀具寿命竞争正在从“涂层材料”转向“涂层前后处理”
涂层很贵,为什么还要在它前后各“打”上一遍?
——湿式喷砂机在刀片涂层前后的应用
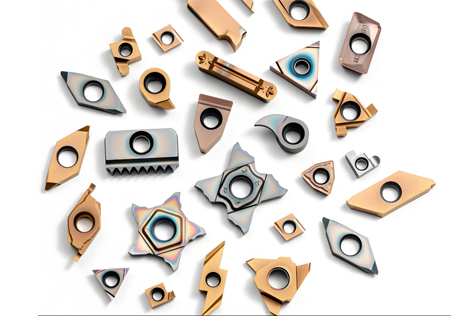
一片数控刀片,从毛坯到成品,要过一道炉子。
炉子里镀上的那层膜,决定它切得动什么材料、能切多久。
可在进出这道炉子的两头,还各站着一道同样的工序。
它不镀膜,却在给这层膜打分。
刀片身上最贵的那一层
铣、车、钻,数控刀片是切削的“牙齿”。
而它身上最贵的一层,不是钢,是涂层。
PVD/CVD涂层把刀具表面硬度推到基体之上,耐磨、耐高温、摩擦小——数控刀片有没有涂层,切出来的东西完全是两回事。
可这层膜牢不牢,一半不取决于炉子。
取决于进炉之前,工件表面被处理成了什么样。
涂层的好坏,有一半是进炉之前就写完了的。
进炉之前,刃口要先“圆”一点
先说个反直觉的:涂层前的刃口,不是越锐越好。
刀片磨削出来,刃口是尖的,边上还带着微观缺口和毛刺。
尖角是应力集中点,涂层在这里沉积得最不均匀。一旦上机床切削,最先崩的就是这里。
所以进炉之前,必须先做一道工序:刃口钝化。
钝化不是把刃口磨薄,是把刃口修成一个受控的圆弧。
钝化不是减薄,是修圆。只差一个字,差的是整片刀片的寿命。
水把磨料“托”着过去
刃口这种位置,最薄处只有零点几毫米,经不起硬碰。
湿式喷砂的做法是:水和磨料先混成浆料,再靠压缩空气在喷嘴内高速流动产生的负压引射作用喷出去。
磨料是被水托着过去的,不是被风直接吹过去的。
落点柔,切削匀,刃口不会被啃出缺口。
400目以上的细磨料,粉尘也压得住——水把它按在了现场。
刃口的精度,是“托”出来的,不是“砸”出来的。
出炉之后,还得再走一遍
涂层镀完,事情还没结束。
沉积过程中,刃口会留下涂层的堆积,表面会附着微颗粒。这一层不清掉,刃口的锋利程度就不一致。
于是同一道湿式喷砂工序,在炉子的两头各站一次。
一头管涂层咬不咬得住,一头管刃口切不切得动。
涂层前后各一遍,才是这层膜真正的用法。
2微米,难的不是做出来
以刀具刃口钝化为例,湿式喷砂的钝化精度可控制在2.0μm,并已成功落地高端产线。
干这件事的设备,是猎豹系列湿式自动喷砂机——专为PVD/CVD涂层数控刀片的刃口钝化工艺设计。
它配的是战狼系列可调节喷砂嘴和专业输送皮带系统,加上西门子PLC无级变频调速。
针对数控刀片这类平面零件,靠高精度输送与组合喷嘴架的精密角度设计,实现高精度钝化及涂层前后的清理。
加工速度和表面效果,是被参数锁死的。
做出一片2微米不难;十万片都一样,才是本事。
—————————
从一片刀片,到一条产线
2010年,专用于刀片钝化及涂层前后处理的湿式喷砂机研制成功,英德诺机械由此进入数控刀具这个细分领域——也就是“工业牙齿”行业。
2018年,新一代刀片喷砂机推出,行业反馈良好。
2023年,全新一代全自动湿喷砂机推出,市场占有率突破50%,在数控刀片细分市场的占有率保持每年20%的增长。
刃口这一侧也没停:针对刀具刃口与圆锯片刃口的喷砂钝化,英德诺机械推出多工位转台式湿式喷砂机,大幅提升连续工作产能。
在这个赛道上,进口设备是一台台被换下来的。
—————————
从2007年在天津起步,英德诺机械做的第一件事,就是喷砂设备。
十几年过去,湿式喷砂已经从一片刀片,用到了圆锯片、陶瓷基板、精密零件。
变的是工件,不变的是那句话——
以水为媒,以砂为刃。